如果您曾好奇塑料瓶到底是如何制造的,您很可能遇到过 PET 瓶坯注塑模具这个术语。它听起来很专业,但理解它可以极大地改进您规划和优化制造工艺的方式。
在本指南中,我们将基于 IVIROBOT 的真实车间经验,用清晰、实用的语言为您完整讲解。 IVIROBOT
什么是 PET 瓶坯注塑模具?
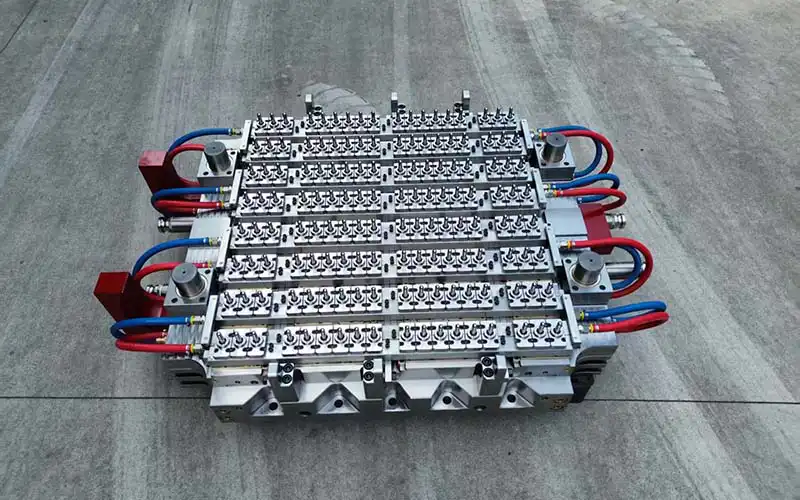
一种 PET 瓶坯注塑模具 PET 瓶坯注塑模具是用于生产 PET(聚对苯二甲酸乙二醇酯)瓶坯的专用注塑模具。这些瓶坯看起来像带有完全成型螺纹瓶口的小型厚壁塑料试管。
基本工艺:
- PET 树脂颗粒被干燥并熔化。
- 熔融的 PET 被注入钢制瓶坯模具型腔中。
- 模具冷却并将塑料固化成精确的瓶坯形状。
- 这些瓶坯随后被重新加热,通过 拉伸吹塑吹制成最终的瓶或容器形状。
换句话说,瓶坯注塑模具是大多数用于饮料、食品、家居和个人护理包装的 PET 瓶和罐的 起点 。
目录
- 注塑成型中的 PET 是什么?
- 什么是瓶坯模具?
- PET 瓶坯有什么用途?
- 注塑模具有哪些不同类型?
- 结论
注塑成型中的 PET 是什么?
如果您从事包装或塑料行业,您一定听说过 PET 。但它到底是什么?为什么它在注塑成型中被如此广泛地使用?
PET(聚对苯二甲酸乙二醇酯) 是一种 热塑性聚酯 ,因其以下特性而备受推崇:
- 优异的透明度 和表面光泽
- 高强度和高刚性
- 良好的阻隔性能 (尤其是对湿气和气体的阻隔)
- 可回收性 (通常标注树脂代码 1 号)
- 在注塑成型中可靠的加工性能
在注塑成型中,PET 被熔化并注入模具以制造瓶坯和其他部件——尤其是在 视觉吸引力、产品保护和可回收性 至关重要的应用中。
为什么 PET 是注塑成型的首选材料
在 IVIROBOT,我们已通过注塑机加工过无数种材料,PET 因以下几个原因而脱颖而出:
1. 透明度和光泽
那些 晶莹剔透的饮用水和饮料瓶 您可以在商店货架上看到的?那通常就是 PET。
- 提供高透明度和光泽度
- 让产品看起来 高端洁净
- 直接影响消费者的感知和购买决策
如果您的品牌依赖于视觉吸引力——例如色彩鲜艳的果汁或透明饮料——PET 通常是最佳选择。
2. 强度、刚性和耐用性
PET 不仅外观好,还很 坚固吹制成最终的瓶或容器形状。
- 能够承受来自 碳酸饮料
- 的内部压力;抗刺穿和抗冲击
- 减少运输和搬运过程中的破损
我们曾与 Eric合作,他是一位来自运动饮料品牌的项目经理,需要一个 轻量又坚固的瓶子 ,能够承受日常使用并被扔进健身包。PET 完美平衡了重量和耐用性。
3. 优异的阻隔性能
对于食品和饮料来说, 阻隔性能 至关重要。
- PET 有助于阻止 氧气进入
- 保持 碳酸气泡 和产品新鲜度
- 延长 货架期 并保持口味和品质
没有人想要一瓶跑气的苏打水或变味的饮料——PET 在防止这种情况方面发挥着重要作用。
4. 可回收性和可持续性
在一个日益关注可持续发展的世界里:
- PET 是 全球回收量最大的塑料之一
- 以 1 号树脂代码
- 标识 与
闭环回收系统
完美契合。许多品牌将 PET 的可回收性作为其环保战略的一部分。
5. 在注塑成型中优异的加工性能 从生产角度来看,PET 具有高度可成型性
- :
- 能很好地流入复杂的模具几何形状 支持 高腔数模具
- (例如 32–144 腔)
在 IVIROBOT提供稳定、可重复的质量 ,我们发现在成型过程中 PET 相对宽容,这帮助我们按时完成生产并保持一致的 瓶坯质量
,即使在大规模生产中也是如此。 简而言之: PET 透明、坚固、可回收且易于生产——是 主力材料
,在注塑成型和包装行业中名副其实。
什么是瓶坯模具? 现在您已经了解 PET,让我们聚焦 “瓶坯模具”
一种 本身。 瓶坯模具 是一种专门的 注塑模具 ,设计用于生产PET 瓶坯
——这些中间件后续将通过拉伸吹塑成为最终的瓶或容器。
- 这些瓶坯: 呈管状
- ,壁厚较大 具有 成型的瓶口和螺纹
- 区域 作为 第一步
- ,处于两阶段制造工艺中:
- 瓶坯的注塑成型
拉伸吹塑成最终的瓶/罐
PET 瓶坯模具的关键特征 IVIROBOT凭借在 IVIROBOT 多年设计和制造模具的经验,
以下才是真正定义高性能 PET 瓶坯模具的因素:
1. 多腔设计 为了最大化效率,高度可成型性
- 瓶坯模具通常采用高腔数设计 常见配置:
- 32、48、72、96,最高可达 144+ 腔 每个注塑循环可生产
- 数十个瓶坯 非常适合 大批量
饮料和包装生产
更高腔数 = 每个循环更高产出 = 更低单件成本。
2. 热流道系统 大多数现代 PET 瓶坯模具使用热流道系统
- ,它:
- 让 PET 从机器喷嘴到每个型腔始终保持熔融状态
- 消除固态流道和水口
- 最大限度减少材料浪费
改善成型周期和一致性 虽然热流道系统比冷流道更复杂、更昂贵,但它在 速度、效率和产品质量
方面的优势使其成为 PET 瓶坯的标准选择。
3. 瓶口部位的高精度 该 瓶口部位
- 是瓶盖或封口结合的位置,因此精度不容妥协:
- 螺纹必须精确且可重复
- 密封表面必须完美成型
尺寸公差极其严格 至关重要的是,瓶口部位在 注塑模具中完全成型 且在 吹塑过程中不会 发生变化 。正如郑先生(Zheng)在他的包装项目中经常强调的,
瓶盖配合和密封完整性对产品性能和安全性至关重要。
4. 优化的冷却系统 高效的 冷却设计
- 对于以下方面至关重要:
- 更短的成型周期
- 尺寸稳定、无应力的瓶坯
更高的每小时产量和更低的单位成本
在 IVIROBOT,瓶坯模具工程的一大部分致力于优化冷却通道布局,确保所有型腔快速均匀地散热。
5. 高品质模具钢和坚固结构
- 瓶坯模具是需要承受以下条件的长期资本资产:
- 高注塑压力
- 反复的热循环 超过
数百万次循环 的连续生产这就是为什么它们通常由
淬硬的高等级模具钢 制造,并配备耐磨部件和精密加工。 底线: 瓶坯模具不仅仅是普通的模具——它是一种
高精度、高腔数、长寿命的工装
,专为成为数十亿个 PET 瓶和罐的起点而设计。 PET 瓶坯有什么用途? 那么,为什么我们要费心制作
瓶坯
- 而不是直接成型瓶子呢?
- 因为 PET 瓶坯:
- 数十个瓶坯 紧凑 易于运输和储存
支持高速拉伸吹塑
,可在灌装线附近进行 PET 瓶坯的旅程 让我们快速了解 PET 瓶坯的
- 完整生命周期
- : 本身。吹制成最终的瓶或容器形状。
- 制造(注塑成型)
- PET 树脂被熔化并注入
- 瓶坯模具中。瓶口和螺纹完全成型;瓶身厚实紧凑。 重新加热(瓶坯加热)吹制成最终的瓶或容器形状。
- 瓶坯经过
- 红外线加热炉
- 瓶身被加热到受控温度;
- 瓶口保持较低温度以保持尺寸稳定。 拉伸吹塑吹制成最终的瓶或容器形状。
- 一种 加热后的瓶坯被送入 瓶形吹塑模具
- 。拉伸杆
- 纵向拉伸瓶坯。 高压空气像吹气球一样将瓶坯径向膨胀。 这种
- 双向取向
- 优异的透明度
- (轴向 + 径向拉伸)赋予 PET 瓶:
高强度
轻量化性能
从一个小小的试管状瓶坯到完整尺寸的瓶子——这种转变快速、高效且高度可重复。
PET 瓶坯的常见应用
PET 瓶坯是种类繁多的产品的起点:
- 1. 饮料瓶
- 迄今为止最大的应用领域:
- 饮用水瓶
- 碳酸软饮料(CSD)
- 果汁和果肉饮料
运动饮料和能量饮料 冰茶和调味饮料我们曾支持郑先生(Zheng)的团队开发一条新的
- 有机果汁生产线
- 。他们需要这样的瓶子:
- 外观透明,展现天然色泽
足够坚固,可承受搬运和运输
与现有灌装线兼容
PET 瓶坯和拉伸吹塑是完美的解决方案。 2. 食品容器 许多
- 食品罐和容器
- 都以 PET 瓶坯为起点:
- 花生酱和涂抹酱
- 酱料和沙拉酱
香料和调味品罐
某些食用油和食用产品
PET 的阻隔性和透明度有助于保持新鲜度,同时让产品在货架上更具视觉吸引力。
- 3. 家居和个人护理产品
- PET 瓶坯用于以下产品的瓶和容器:
- 液体清洁剂和洗涤剂
- 洗洁精
洗发水和护发素 沐浴露、乳液和其他个人护理产品吹制成最终的瓶或容器形状。
PET 在
外观、强度和耐化学性
- 之间取得了平衡
- 4. 医药和化妆品
- 在某些情况下,PET 瓶坯用于生产:
药片和药丸瓶 液体药品瓶 化妆品容器和罐
在这里,PET 的
洁净度、透明度和阻隔性能 再次成为巨大优势。高度可成型性
- 物流和效率优势 瓶坯受欢迎的最大原因之一是物流效率
- 。瓶坯 小巧致密 ,易于批量运输。
- 它们占用的空间 远小于空瓶 。
瓶子在
- 按需
- 于灌装厂现场或附近吹制。
- 这大幅减少了:
运输成本 仓库空间需求成品瓶在运输过程中的损坏风险 IVIROBOT 所有这些效率都始于
精密 PET 瓶坯
,它产自精心设计的模具——这正是 IVIROBOT 专长的工装类型。注塑模具有哪些不同类型?
虽然 PET 瓶坯模具高度专业化,但它们只是 注塑模具世界 中的一类。要理解它们的定位,有必要了解塑料制造中使用的主要模具类型。 以下是按吹制成最终的瓶或容器形状。
流道系统
和
模具结构 分类的一些关键类型:高度可成型性
- 1. 按流道系统
- 冷流道模具
- 在
- 冷流道模具
中,流道是模具板上加工出的通道。
- 熔融塑料从喷嘴经流道流入型腔。
- 流道与产品一起凝固。
流道与产品一起顶出,必须移除,通常会被粉碎回收再利用。
- 优点:
- 初始模具成本更低
- 设计更简单,维护更容易
缺点:
模具结构 更多材料浪费(凝固的流道)高度可成型性
- 更长的成型周期(流道需要冷却) 如果使用过多回料,可能出现质量波动吹制成最终的瓶或容器形状。
- 热流道模具
- 在
中,流道是模具板上加工出的通道。
- 热流道模具
- 中,流道系统被
- 加热并隔热
- 。
流道与产品一起顶出,必须移除,通常会被粉碎回收再利用。
- 塑料在到达浇口前始终保持熔融状态。
- 没有固态流道与产品一起顶出。
- 几乎没有或完全没有材料浪费(无流道)
更快的成型周期(无需冷却流道) 非常适合 更好的产品一致性 ,设计用于生产浇口位置更灵活 更多材料浪费(凝固的流道) 初始模具成本更高
设计和控制更复杂
维护要求更高
对于
- PET 瓶坯 等应用, 热流道模具通常是首选方案,因为它们整体效率更高。
- 2. 按模板设计
- 两板模
最常见和基本的模具设计:
模具沿一个 分型面高度可成型性
- 分成两半。 (如果是冷流道)流道位于该分型面上。 简单、坚固,适用于各种产品。
- 三板模
三板模增加一块模板,形成 两个分型面。
通常用于实现
针点浇口
或将浇口设置在远离主分型面的位置。 流道系统可以与产品分离并独立顶出。 这种设计在高度可成型性
- 浇口位置
- 方面提供了更大的灵活性,可以改善外观和产品性能。
- 3. 特殊模具类型
叠层模
- 叠层模通过
- 多层模具
- 来提高生产率:
两个或多个分型面前后堆叠。
模具作为一个整体开合。 无需更大的机器即可有效提高产量。 常用于: 盖子
- 浅容器
- 大批量、相对扁平的部件
共用模具(家族模)
- 共用模具在同一循环中生产
- 不同的产品
: 为不同(但相关)的部件设置多个型腔高度可成型性
- 所有部件在一次注塑中使用相同材料成型
- 当您需要以下情况时非常有用:
结论
一种 PET 瓶坯注塑模具 一个组件的所有部件(例如设备的前后外壳) 在一次生产运行中匹配的颜色和材料 但是,它们可能
难以设计
- : 不同型腔的尺寸和流道必须仔细平衡
- 通常需要进行模流分析以确保均匀填充注塑模具远不止一块钢——它是一种
- 高精度、工程密集型的工装 ,处于现代包装的核心。
- 在本指南中,我们介绍了:PET 在
注塑成型中的定义 及其被广泛使用的原因 什么是瓶坯模具 IVIROBOT吹制成最终的瓶或容器形状。
,以及其设计背后的工程原理
- PET 瓶坯如何使用
- ,以及如何通过拉伸吹塑转化为瓶子
- 注塑模具的不同类型
- ,以及 PET 瓶坯模具在其中的定位 从饮料瓶、食品罐到家居和个人护理包装, 数十亿个容器
的生命都始于 PET 瓶坯——在 IVIROBOT 制造的模具中成型。 通过了解 PET、瓶坯和注塑模具如何协同工作,您将能够更好地:吹制成最终的瓶或容器形状。
本文由IVIROBOT工程团队撰写。IVIROBOT专注于模内贴标(IML)自动化系统,为全球自动化注塑系统提供高品质解决方案。