注塑成型自动化
将注塑机、模具、材料和机械手作为一个系统进行匹配。本指南涵盖常见成型工艺、机型类型、机械手选项,以及在询价前值得提供的详细信息。
注塑成型是大批量生产塑料和弹性体零件的常见方式。它能在短周期内保持复杂形状、稳定尺寸和一致的表面质量。
一条可靠的产线不仅需要注塑机,还需要匹配模具、材料、自动化、末端工装、输送线、安全系统以及脱模后的后续工序。
1. 注塑成型周期
材料被调整到合适的加工状态,注入闭合的模具中,然后冷却或固化。当零件足够坚固时,模具打开,零件取出。
典型周期包含四个阶段:
合模
模具闭合并保持锁紧。合模力必须抵抗注射压力,防止模具打开。
注射
材料填充型腔。压力、速度、温度和注射量决定零件的结构和外观。
冷却或固化
热塑性材料通常通过冷却固化。液态硅橡胶通常需要受控加热和固化时间。
顶出
顶针将零件顶出。机械手可以取出零件、剪切水口、检查零件,并将其移至输送线或下一工位。
冷却或固化通常占周期的大部分时间。模具设计和温度控制对产量的影响与注塑机速度同样重要。
2. 注塑成型的主要类型
在选购设备之前,先选择适合产品的工艺。
热塑性注塑成型
热塑性材料被加热至流动状态后注入模具,冷却后保持形状。许多牌号在适当条件下可以重新加热再次加工。
典型应用: 食品和消费品包装、家电外壳、电子产品、汽车零部件、家居用品、工业部件。
热塑性产线非常适合自动化。直角坐标机械手、侧入式机械手和模内贴标机械手可以与注塑机同步完成取件、贴标、堆叠和包装。
液态硅胶(LSR)
液态硅胶用于生产柔韧、耐热的零件。该工艺需要精确计量、稳定的温度控制和细致的模具处理。
典型应用: 医疗和保健零件、密封件和垫圈、婴儿护理产品、汽车零部件、电子防护件、高精度弹性件。
对于液态硅胶自动化,需注意污染控制、零件处理和末端工装设计。柔软或柔性零件可能需要专用夹具、真空工装或脱模辅助装置。
包覆成型
将第二种材料包覆成型在基材或先前成型的零件上。工厂用它结合硬质与软质材料,或增加功能性或装饰性表面。
典型产品: 工具手柄、按钮和开关、牙刷、设备外壳、汽车内饰、多材料消费品。
自动化包覆成型单元可能需要机械手取出第一射产品、重新定位并放入另一个模具。定位精度和节拍在这里至关重要。
嵌件成型
在注射前将金属、塑料或电子嵌件放入模具中,成型材料包围或结合嵌件。
典型应用: 电气连接器、螺纹件、电子产品、结构件、汽车零部件、功能性组件。
人工放置嵌件仍然可行,但自动放置更一致且对操作员更安全。机械手可以在每个周期前送料、定向、检测和放置嵌件。
3. 选择正确的注塑机
根据产品、模具、材料和产量目标来选配注塑机,不要仅凭价格或最大合模力购买。
尽早确认以下参数:
- 所需合模力
- 注射量和注射重量
- 螺杆直径
- 注射压力和速度
- 模具尺寸和重量
- 拉杆间距
- 开模行程和顶出行程
- 材料特性和目标成型周期
- 能耗和自动化接口需求
三种常见的驱动形式:
| 类型 | 特点 | 常用场景 |
|---|---|---|
| 液压式 | 合模力大、技术成熟,适合重型工作;通常初始成本较低。需关注能耗、油液维护、噪音和油温。 | 大型汽车零部件、工业产品、托盘、容器及其他重型零件 |
| 全电动式 | 主要轴采用伺服电机;重复精度高、响应快、运行安静,比传统液压驱动更清洁。采购成本通常更高。 | 医疗零件、精密电子产品、高品质包装、洁净生产区域 |
| 混合式 | 液压动力配合电动伺服控制。比基础液压机型控制更精确,通常能耗更低,适用于多种模具。 | 需要兼顾动力和更精确运动控制的作业 |
4. 如何为注塑成型选择机械手
机械手必须匹配工艺、零件形状、机器尺寸、成型周期和下游作业。
直角坐标机械手
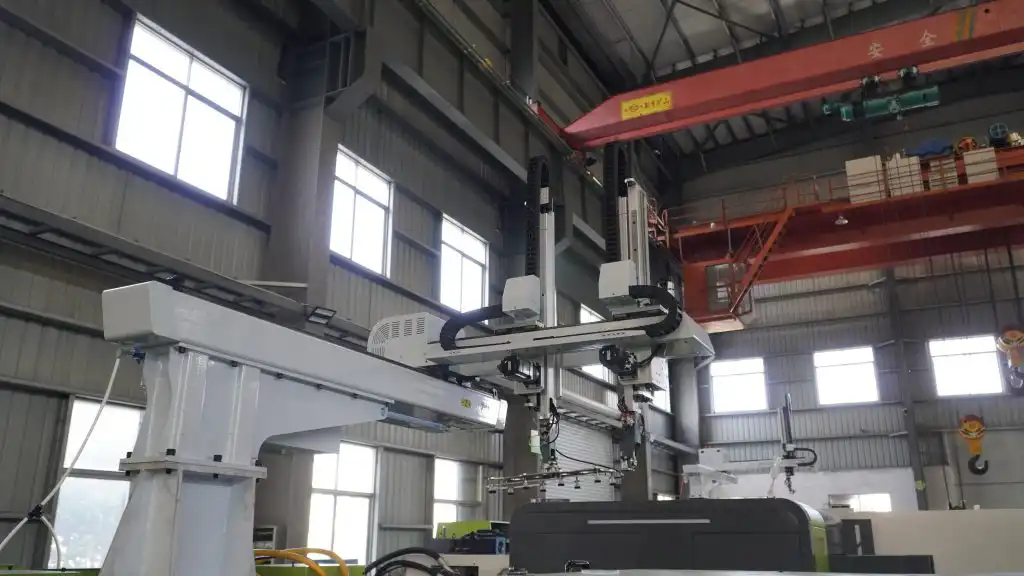
又称顶入式机械手。常用于取件、水口分离、放置、码垛和转运。当需要在模具内进行可重复的伸入取件、固定放置位置或在注塑机上方进行多轴运动时非常实用。
侧入式机械手
从侧面以短路径进入模具。常用于成型周期紧张的薄壁包装,需要立即开始堆叠、顶部空间受限,或零件为杯、盖等类似容器的情况。
模内贴标机械手
在注射前将预印标签放入模具,使其在成型过程中与零件结合。用于食品包装、饮料容器、薄壁桶、家居包装以及需要耐用装饰的品牌表面。
完整的模内贴标单元可能包括标签料仓、静电充电、标签转移工装、取件工装、堆叠装置和检测设备。
5. 购买自动化设备前需确认的问题
在询价前收集这些信息。这有助于供应商正确选配机械手,并降低昂贵的返工风险。
注塑机参数
品牌、型号、合模力、拉杆间距、开模行程和接口细节。
模具图纸
模具结构、型腔布局、零件位置、嵌件位置和顶出方式。
产品信息
图纸、尺寸、重量、材料、表面要求以及夹具可夹持零件的位置。
目标成型周期
机械手必须在成型周期内完成动作,不能使模具打开时间超过计划。
取件方式
开模时零件留在动模侧、定模侧还是型芯上?
下游工序
剪切、检测、装配、贴标、堆叠、输送、包装或其他交接步骤。
工厂布局
厂房高度、地面空间、安全区域以及输送线和辅机的位置。
通讯与 I/O
确认注塑机和机械手控制器能够交换所需的安全和生产信号。
6. IVI ROBOT 注塑成型自动化
IVI ROBOT 为不同的成型工艺和工厂布局构建自动化系统。系统可根据机器参数、模具结构和开模行程、车间平面图、臂长和负载、末端工装设计、取件方向、成型周期、I/O 接口以及输送、堆叠和包装需求进行配置。
支持的工作包括自动取件、嵌件放置、包覆成型转移、模内贴标、堆叠、输送线放置以及其他下游处理。
系统特性
- 定位精度和重复精度
- 全伺服运动控制
- 运行稳定,末端工装灵活
- 与输送线和包装集成
项目支持
- 针对不同产品和模具的定制方案
- 安装支持
- 长期维护服务
不要将注塑机和机械手当作互不相关的设备购买后指望它们自然匹配。应将它们视为一个生产系统。注塑机供应商、模具制造商和自动化提供商之间的早期沟通可以避免接口问题和延迟投产。
7. 实用的选购建议
比较注塑机和机械手时,不要只看标价。总拥有成本包括能源、人工、维护、备件、换模时间、成型周期、废品率、开机率、技术支持以及后续扩展空间。
在大批量生产中,更快更可靠的自动化方案长期节省的成本可能超过一台无法跟上的廉价机械手。
在下单前进行可行性检查或试产。确认机械手能够安全取出零件、在目标周期内完成所有动作,并在不使产品变形或损伤表面的情况下完成放置。
常见问题
注塑成型必须使用机械手吗?
不是。许多注塑机无需机械手即可运行。机械手有助于提高效率、操作员安全、周期一致性和处理质量。当零件高温、尖锐、易污染、难以手动取出或大批量生产时,机械手更为重要。
哪些产品适合模内贴标机械手?
常见的适用产品包括食品容器、杯子、盖子、薄壁包装、家居产品包装以及其他需要耐用表面装饰的成型件。
自动化适用于小批量生产吗?
可以。自动化可以服务于小批量、高价值或精密加工。在中小批量和大批量生产中投资回报通常更明确。对于频繁换型,可选择可编程配方、快换工装和可调放置位置。
结语
选择注塑机只是产线的一部分。机器、模具、材料、机械手、末端工装、输送线和下游设备必须协同工作。
液压机型适合许多重型作业。全电动机型适合精密和洁净运行。混合机型介于动力、精度和能耗之间。合适的机械手可以实现取件、嵌件放置、包覆成型、模内贴标、堆叠、检测和包装自动化。
购买前先梳理产品、模具、成型周期、工厂布局和未来产量。这样才能得到更安全、更稳定、更具成本效益的成型单元。
本文由IVIROBOT工程团队撰写。IVIROBOT专注于模内贴标(IML)自动化系统,为全球自动化注塑系统提供高品质解决方案。